

Przenośny zasilacz układarki
Kategoria:Zasilacz hydrauliczny serii DC
Ten przenośny agregat hydrauliczny do układarki jest przeznaczony do przenośnych układarki i zawiera w sobie wysokociśnieniową pompę zębatą, silnik...
Zobacz szczegółyPODSTAWY ZESPOŁU NAPĘDU HYDRAULICZNEGO
An Silnik HPU przekształca sygnał elektryczny lub mechaniczny w siłę obrotową, która napędza pompę wewnątrz: Jednostka hydrauliczna generując przepływ i ciśnienie potrzebne do poruszania cylindrami, obracania siłowników lub uruchamiania narzędzi hydraulicznych. Bez silnika pozostała część zasilacza hydraulicznego to tylko zbiornik, kolektor i instalacja wodno-kanalizacyjna. Silnik to pojedynczy element, który zamienia zmagazynowaną energię elektryczną w użyteczną pracę mechaniczną, a jego rozmiar, prędkość i wydajność determinują prawie wszystkie parametry dalszej pracy systemu, od czasu cyklu, przez poziom hałasu, po koszt energii elektrycznej na godzinę pracy.
Większość przemysłowych agregatów hydraulicznych wykorzystuje trójfazowy silnik indukcyjny prądu przemiennego połączony bezpośrednio z pompą zębatą, łopatkową lub tłokową poprzez elastyczne sprzęgło lub obudowę dzwonu. Wał silnika obraca wał pompy ze stałą lub zmienną prędkością, a obrót ten wypiera płyn hydrauliczny ze zbiornika do obwodu roboczego. W zastosowaniach mobilnych lub poza siecią tę samą rolę pełni silnik prądu stałego zasilany z zestawu akumulatorów, silnik hydrauliczny napędzany silnikiem wysokoprężnym przez przystawkę odbioru mocy lub w wybranych przypadkach silnik pneumatyczny, gdy energia elektryczna jest niedostępna lub niebezpieczna w użyciu, na przykład w niektórych środowiskach górniczych lub morskich.
SZYBKIE REFERENCJE
Silnik o mocy 10 koni mechanicznych napędzający pompę o pojemności skokowej 2,5 cala sześciennego przy 1800 obr./min wytwarza około 32,5 galona na minutę przepływu płynu. Ta pojedyncza zależność pomiędzy mocą, pojemnością skokową i obrotami jest punktem wyjścia dla niemal każdej decyzji dotyczącej wyboru silnika HPU.
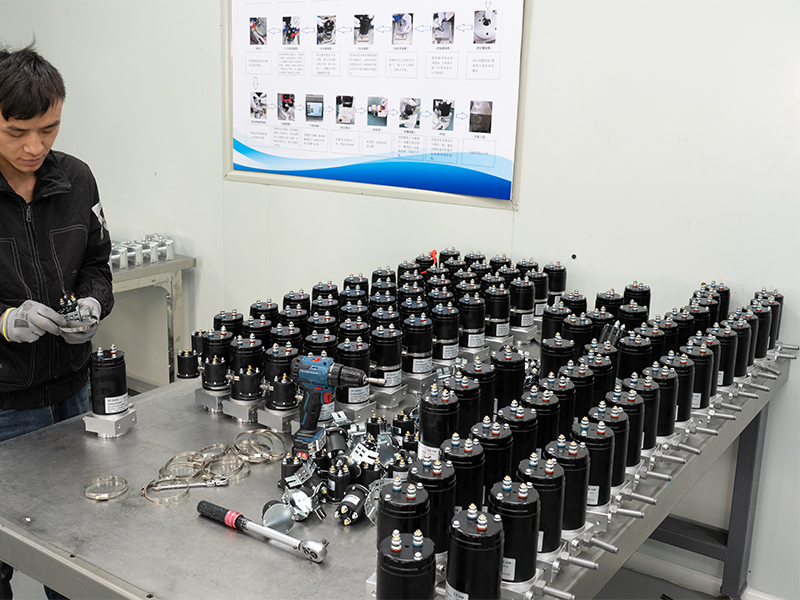
Przed porównaniem typów silników lub obliczeniem rozmiaru pomaga dokładnie zrozumieć, które części silnika HPU mają znaczenie dla wydajności, a które tylko dla instalacji. Silnik HPU nie jest zwykłym silnikiem elektrycznym przykręconym do zbiornika hydraulicznego; jest wybierany i konfigurowany w oparciu o zestaw interfejsów mechanicznych i elektrycznych specyficznych dla hydraulicznego przenoszenia mocy.
Na wale wyjściowym silnika znajduje się rowek wpustowy lub wielowypust, który musi dokładnie pasować do sprzęgła wejściowego pompy. Niedopasowanie jest najczęstszą przyczyną opóźnień w instalacji nowych wersji HPU.
Silniki z ramą NEMA i IEC wykorzystują standardowe mocowania z kołnierzem C lub D, dzięki czemu silnik przykręca się bezpośrednio do obudowy dzwonu bez niestandardowych wsporników, zapewniając spójne wyrównanie w całej konstrukcji.
Klasa izolacji, zazwyczaj B, F lub H, określa, ile ciepła tolerują uzwojenia, zanim ulegną degradacji. Klasa F jest obecnie de facto standardem dla większości przemysłowych zasilaczy HPU.
Obudowy TEFC (całkowicie zamknięte, chłodzone wentylatorem) i TENV (całkowicie zamknięte, niewentylowane) chronią uzwojenia przed mgłą olejową, kurzem i rozpryskami wody, powszechnymi w urządzeniach hydraulicznych.
Wybór odpowiedniego typu silnika do zasilacza hydraulicznego zależy od cyklu pracy, dostępnego źródła zasilania, warunków otoczenia oraz częstotliwości uruchamiania i zatrzymywania urządzenia w trakcie zmiany. Poniżej znajduje się porównanie czterech kategorii silników najczęściej łączonych z pompami hydraulicznymi w sprzęcie przemysłowym i mobilnym, a następnie przyjrzymy się bliżej, gdzie każda z nich zasługuje na swoje miejsce.
| Typ silnika | Typowy zakres mocy | Typowy przypadek użycia | Ograniczenie klucza |
|---|---|---|---|
| Indukcja trójfazowa prądu przemiennego | 1 do 500 KM | Stacjonarne przemysłowe zasilacze HPU | Wymaga zasilania trójfazowego |
| Jednofazowy prąd przemienny | 0,5 do 10 KM | Małe prasy sklepowe, windy | Niższy moment rozruchowy |
| Silnik prądu stałego | 0,5 do 20 KM | Jednostki mobilne, zasilane bateryjnie | Ograniczony czas pracy ciągłej |
| Napędzany silnikiem (PTO) | 10 do 1000 KM | Terenowe, rolnicze, morskie | Brak zależności od sieci energetycznej, ale wymaga logistyki paliwowej |
W stacjonarnych przemysłowych zasilaczach hydraulicznych dominują silniki trójfazowe, ponieważ zapewniają wysoki moment rozruchowy, wydajną pracę przy stałej prędkości i niezawodność sprawdzoną przez dziesięciolecia w środowiskach fabrycznych. Typowy silnik trójfazowy z ramą NEMA w tej roli pracuje z prędkością 1800 lub 3600 obr./min, przy czym 1800 obr./min jest znacznie bardziej powszechna w kontekście trwałości pompy, ponieważ niższa prędkość wału zmniejsza zużycie uszczelek i łożysk wału pompy.
Silniki jednofazowe wypełniają lukę w mniejszych sklepach i obiektach, w których nigdy nie instalowano zasilania trójfazowego. Dobrze sprawdzają się w przypadku lekkich pras, podnośników i małych stanowisk testowych o mocy poniżej około 10 koni mechanicznych, ale ich niższy moment rozruchowy oznacza, że radzą sobie z obciążeniami o dużej bezwładności lub zastosowaniami, które wymagają rozruchu pod pełnym ciśnieniem.
Silniki prądu stałego są standardowym wyborem w przypadku zasilaczy hydraulicznych zasilanych akumulatorowo, stosowanych w podnośnikach nożycowych, platformach mobilnych i elektrycznych wózkach roboczych. Typowe napięcia to 12 V, 24 V i 48 V, przy czym systemy o wyższym napięciu zazwyczaj dostarczają więcej mocy przy mniejszym poborze prądu, a tym samym mniejszym nagrzewaniu się okablowania.
Kiedy agregat hydrauliczny musi pracować z dala od sieci elektrycznej, rolę przejmuje układ odbioru mocy napędzany silnikiem. Takie konfiguracje są powszechne w sprzęcie rolniczym, platformach wiertniczych i maszynach pokładowych, gdzie silniki wysokoprężne lub benzynowe już istnieją do innych celów, a pompa hydrauliczna po prostu wykorzystuje dostępną moc wału.
Niedowymiarowanie silnika HPU jest jednym z najczęstszych i najkosztowniejszych błędów w projektowaniu układów hydraulicznych. Silnik, który nie jest w stanie zapewnić wystarczającego momentu obrotowego przy rozruchu, wielokrotnie uruchamia zabezpieczenie przed przeciążeniem, przegrzewa się i ulega awarii na długo przed osiągnięciem znamionowego okresu użytkowania. Z drugiej strony przewymiarowanie powoduje marnowanie energii i zwiększa koszty początkowe, nie zwiększając żadnej użytecznej wydajności, a także może sprawić, że silnik będzie pracował mniej wydajnie przy częściowym obciążeniu.
FORMUŁA ROZMIARU RDZENIA
KM = (GPM × PSI) / 1714
Gdzie GPM to wymagane natężenie przepływu, a PSI to maksymalne ciśnienie w systemie. Wzór ten zakłada sprawność pompy na poziomie około 85 do 90 procent, co jest typowe dla nowych pomp zębatych i łopatkowych pracujących w normalnej temperaturze.
Rozważmy hydrauliczny zespół napędowy, który musi dostarczać 15 galonów na minutę przy 2000 PSI, aby obsługiwać prasę hydrauliczną. Stosując wzór: 15 pomnożone przez 2000 równa się 30 000, podzielone przez 1714 równa się 17,5 KM . W praktyce większość projektantów zaokrągla do następnego standardowego rozmiaru ramy silnika, którym byłby silnik o mocy 20 KM, aby uwzględnić straty wydajności pompy i pozostawić miejsce na skoki ciśnienia podczas cyklu pracy.
Cykl pracy opisuje, jaką część godziny pracy silnik spędza pod pełnym obciążeniem. Prasa, która pracuje cyklicznie przez 8 sekund i odpoczywa przez 22 sekundy, ma cykl pracy wynoszący około 27 procent, co pozwala na zastosowanie mniejszego silnika niż w przypadku zastosowań wymagających pracy ciągłej, takich jak zacisk do formowania wtryskowego tworzyw sztucznych, który utrzymuje ciśnienie jednorazowo przez kilka minut. Na tabliczkach znamionowych silnika podana jest wartość znamionowa obciążenia jako S1 dla pracy ciągłej lub S3 dla pracy przerywanej, a dopasowanie tej wartości znamionowej do rzeczywistego profilu zastosowania zapobiega zarówno uciążliwemu przegrzaniu, jak i niepotrzebnemu przewymiarowaniu.
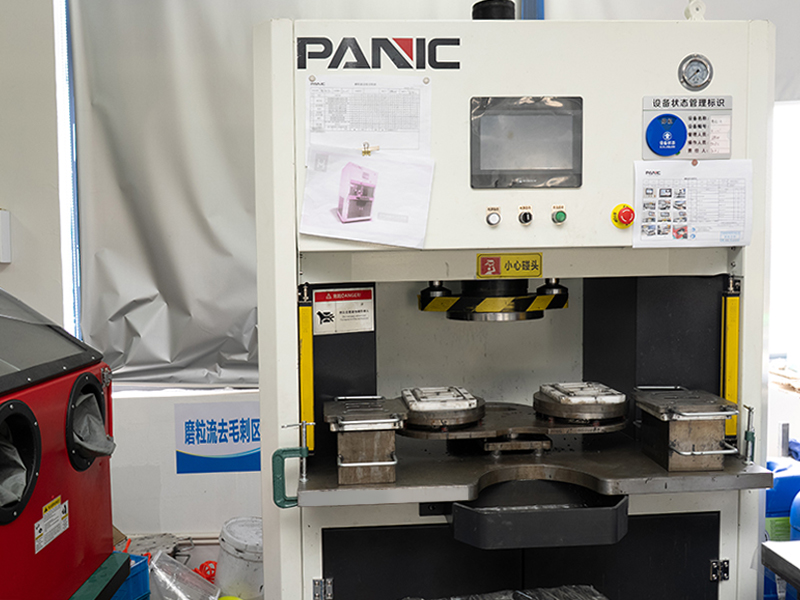
Silnik o stałej prędkości, który stale napędza pompę hydrauliczną z pełną prędkością, nawet jeśli system potrzebuje jedynie częściowego przepływu, marnuje znaczną ilość energii w postaci ciepła przez zawór nadmiarowy. Parowanie silnika HPU z przetwornicą częstotliwości pozwala, aby prędkość silnika odpowiadała rzeczywistemu zapotrzebowaniu systemu, zamiast pracować z jedną stałą prędkością obrotową przez całą dobę.
| Warunki pracy | Silnik o stałej prędkości | Silnik sterowany przez VFD |
|---|---|---|
| Bezczynność/gotowość | Utrzymany pełny pobór mocy | Prędkość spadła prawie do zera |
| Częściowe obciążenie | Nadmiar przepływu jest odprowadzany przez zawór nadmiarowy | Przepływ dopasowany bezpośrednio do zapotrzebowania |
| Pobudzenie startowe | Wysoki skok prądu przy każdym uruchomieniu | Łagodna rampa zmniejsza skok prądu |
| Poziom hałasu | Stały hałas przy pełnej prędkości | Spada ze zmniejszoną prędkością |
Pokazały to dane terenowe zebrane w wielu prasach przemysłowych i instalacjach do formowania wtryskowego oszczędność energii od 30 do 60 procent po modernizacji silników HPU o stałej prędkości w przetwornice częstotliwości, w zależności od tego, jaka część cyklu pracy przypada na częściowe lub pełne obciążenie. Aplikacje charakteryzujące się długimi okresami przestoju lub przestojów, takie jak stacje zaciskowe do formowania wtryskowego tworzyw sztucznych, zwykle przynoszą największe korzyści, podczas gdy aplikacje pracujące w pobliżu pełnego obciążenia stale przynoszą mniejsze, ale wciąż znaczące oszczędności.
Operacje prasowania i zaciskania, stanowiska testowe o zmiennych wymaganiach dotyczących przepływu oraz wszelkie zasilacze HPU, które spędzają dużo czasu na biegu jałowym pomiędzy cyklami, są najsilniejszymi kandydatami do modernizacji VFD. Zastosowania wymagające pracy ciągłej, pracujące ze stałym natężeniem przepływu przez całą dobę, przynoszą mniejsze korzyści, ponieważ silnik przez większość czasu pracuje już w pobliżu punktu najbardziej wydajnego.
Połączenie pomiędzy wałem silnika i wałem pompy jest częstym źródłem przedwczesnych awarii, które nie mają nic wspólnego z parametrami elektrycznymi silnika. Niewspółosiowość pomiędzy silnikiem a wałem pompy powoduje obciążenie promieniowe łożysk, które nie zostały zaprojektowane do jego przenoszenia, skracając trwałość uszczelnień i łożysk obu elementów, nawet jeśli sam silnik działa dokładnie zgodnie ze specyfikacjami.
Normy montażowe SAE, takie jak kołnierze SAE A, B, C i D, istnieją specjalnie po to, aby umożliwić łączenie silników i pomp różnych producentów bez konieczności wykonywania niestandardowej obróbki. Potwierdzenie przed zakupem rozmiaru kołnierza SAE oraz wymiaru wału z wpustem lub wielowypustem pozwala uniknąć niedopasowania, które w przeciwnym razie wymagałoby niestandardowego adaptera, co zwiększa zarówno koszty, jak i dodatkowy punkt potencjalnej niewspółosiowości w układzie napędowym.
Dobrze konserwowany silnik HPU w czystym środowisku przemysłowym może działać niezawodnie przez 15 do 20 lat, natomiast zaniedbany silnik w brudnym lub przegrzanym środowisku może ulec awarii w ciągu 2 do 3 lat. Różnica prawie zawsze sprowadza się do kilku powtarzających się nawyków konserwacyjnych, a nie do pojedynczej dramatycznej interwencji.
Łożyska silnika należy sprawdzać pod kątem nietypowego hałasu, wibracji lub ciepła w regularnych odstępach czasu, przy czym odstępy czasu smarowania powinny być zgodne z tabliczką znamionową producenta lub instrukcją konserwacji, a nie według ogólnego harmonogramu. Nadmierne smarowanie jest tak samo szkodliwe jak niedosmarowanie, ponieważ może powodować przegrzanie łożysk i wydmuchanie uszczelek.
Temperatura uzwojenia silnika jest jednym z najwyraźniejszych wczesnych wskaźników problemu, zanim wystąpi awaria. Utrzymująca się temperatura uzwojenia o 10 stopni Celsjusza wyższa od znamionowej klasy temperaturowej silnika zmniejsza mniej więcej o połowę jego oczekiwaną trwałość izolacji.
Brak równowagi napięcia na trzech fazach większy niż 1 procent może nieproporcjonalnie zwiększyć nagrzewanie się silnika, a utrzymująca się niezrównoważenie powyżej 5 procent jest częstym czynnikiem poprzedzającym przedwczesne uszkodzenie uzwojenia w przemysłowych silnikach HPU.
Żeberka chłodzące, otwory wentylacyjne i obszar wokół silnika nie powinny być wolne od resztek oleju hydraulicznego, cząstek metalu i pyłu, ponieważ gromadzące się zanieczyszczenia ograniczają przepływ powietrza i są jedną z głównych przyczyn powolnego, trudnego do zdiagnozowania przegrzania.
Kwartalna lista kontrolna konserwacji
Większość zgłaszanych problemów z silnikiem HPU wynika z jednej z trzech głównych przyczyn: problemów z zasilaniem elektrycznym, problemów ze sprzęgłem mechanicznym lub przeciwciśnienia w układzie hydraulicznym, które jest mylone z usterką silnika. Wczesne ich rozdzielenie zapobiega wymianie całkowicie sprawnego silnika, gdy faktyczny problem leży gdzie indziej w obwodzie.
| Objaw | Prawdopodobna przyczyna | Pierwsza kontrola |
|---|---|---|
| Silnik buczy, ale się nie obraca | Zanik jednej fazy lub zatarta pompa | Sprawdź wszystkie trzy napięcia fazowe |
| Częste wyłączenia spowodowane przeciążeniem | Zbyt mały silnik lub wysokie ciśnienie w układzie | Sprawdź ustawienie zaworu nadmiarowego w stosunku do parametrów znamionowych silnika |
| Nadmierne wibracje | Niewspółosiowość sprzęgła lub zużyte łożyska | Najpierw sprawdź ustawienie sprzęgła |
| Przegrzanie podczas normalnej pracy | Zablokowana wentylacja lub niskie napięcie | Wyczyść otwory wentylacyjne i zmierz napięcie zasilania |
| Powolny lub słaby ruch cylindra | Zużyta pompa, a nie problem z silnikiem | Zmierz rzeczywisty przepływ w stosunku do znamionowego GPM |
Prosta kontrola natężenia prądu w dużym stopniu pozwala na oddzielenie prawdziwego problemu z silnikiem od problemu z układem hydraulicznym. Jeśli silnik pobiera normalny prąd, ale system pracuje słabiej, problem prawie zawsze leży za pompą, zaworami lub siłownikami. Jeśli silnik pobiera nadmierny prąd w stosunku do wartości znamionowej, bardziej prawdopodobną przyczyną jest obciążenie samego silnika, czy to przez pompę, czy przez problem z połączeniem mechanicznym.
Rozmiar silnika zależy od wymaganego natężenia przepływu i maksymalnego ciśnienia w systemie, obliczonego przy użyciu wzoru HP równa się GPM razy PSI podzielone przez 1714. Prasa wymagająca 15 GPM przy 2000 PSI wymaga około 17,5 KM, zwykle zaokrąglana w górę do ramy silnika o mocy 20 KM, aby pozostawić margines na skoki ciśnienia.
Tak, silniki jednofazowe mogą napędzać mniejsze jednostki hydrauliczne o mocy do około 10 KM, ale generalnie mają niższy moment rozruchowy niż silniki trójfazowe o tej samej wartości znamionowej, co ma znaczenie w zastosowaniach o dużym obciążeniu rozruchowym, takich jak prasy uruchamiane pod ciśnieniem.
Odpowiednio dobrany i konserwowany silnik HPU w czystym środowisku zwykle wytrzymuje 15 do 20 lat pracy, podczas gdy silniki narażone na działanie ciepła, kurzu, braku równowagi napięcia lub chronicznej niewspółosiowości często ulegają awariom w ciągu 2 do 3 lat.
Najczęstszymi przyczynami są zablokowane otwory wentylacyjne chłodzące ograniczające przepływ powietrza, napięcie zasilania niższe od wartości znamionowych na tabliczce znamionowej lub pompa wymagająca większego momentu obrotowego, niż silnik jest w stanie zapewnić w sposób ciągły, ze względu na zbyt duże ustawienia zaworu nadmiarowego.
Tak, wyniki terenowe w instalacjach przemysłowych pokazują oszczędności energii od 30 do 60 procent po dodaniu sterowania przetwornicą częstotliwości, przy czym największe korzyści widać w zastosowaniach, w których występują długie okresy bezczynności lub częściowego obciążenia pomiędzy cyklami pracy.
Moc silnika opisuje, jaką moc obrotową może dostarczyć silnik, natomiast pojemność skokowa pompy opisuje, jaką objętość płynu przemieszcza pompa na obrót. Razem przy danej prędkości obrotowej te dwie wartości określają rzeczywiste natężenie przepływu i ciśnienie w systemie.
Izolacja klasy F jest obecnie standardowym wyborem dla większości przemysłowych silników HPU, oferując wyższą tolerancję temperaturową niż starsze konstrukcje klasy B, a jednocześnie pozostając powszechnie dostępną dla wszystkich marek silników i rozmiarów ram.
Wyrównanie należy sprawdzić podczas instalacji, ponownie sprawdzić po pierwszych 100 godzinach pracy, gdy elementy montażowe się ustabilizują, a następnie sprawdzić podczas rutynowej konserwacji kwartalnej lub wcześniej, jeśli wibracje lub hałas zauważalnie wzrosną.
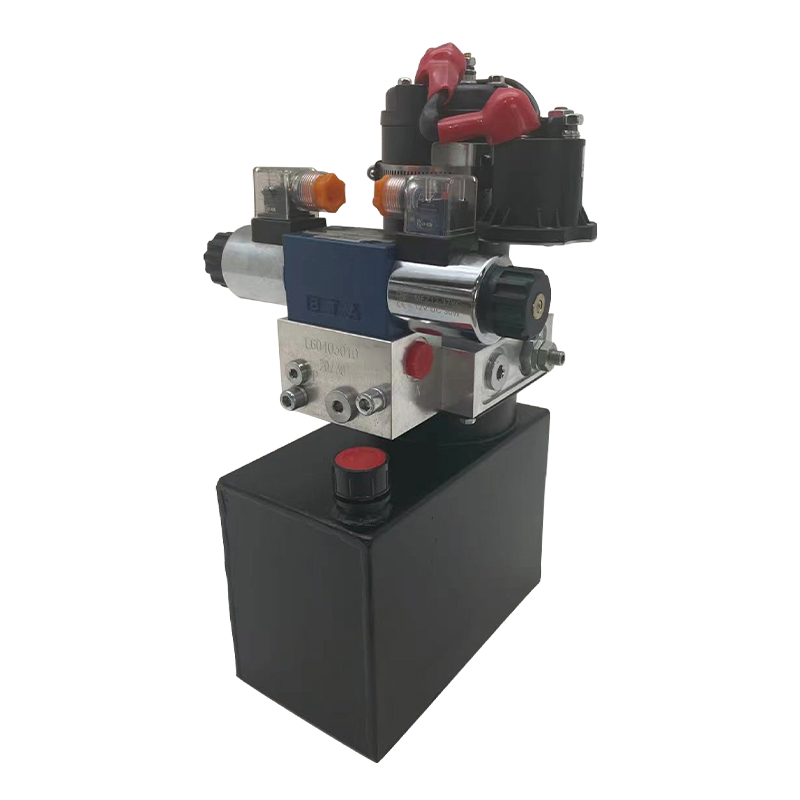
Ten przenośny agregat hydrauliczny do układarki jest przeznaczony do przenośnych układarki i zawiera w sobie wysokociśnieniową pompę zębatą, silnik...
Zobacz szczegóły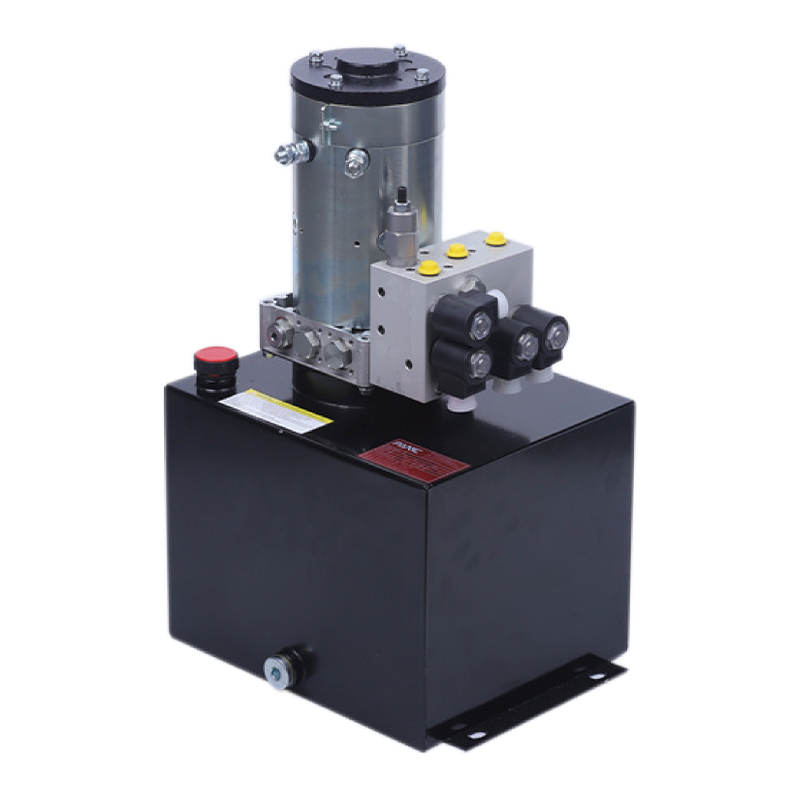
Ten agregat hydrauliczny został specjalnie zaprojektowany do układarki czołowej. Jest zintegrowany z wysokociśnieniową pompą zębatą, centralnym blo...
Zobacz szczegóły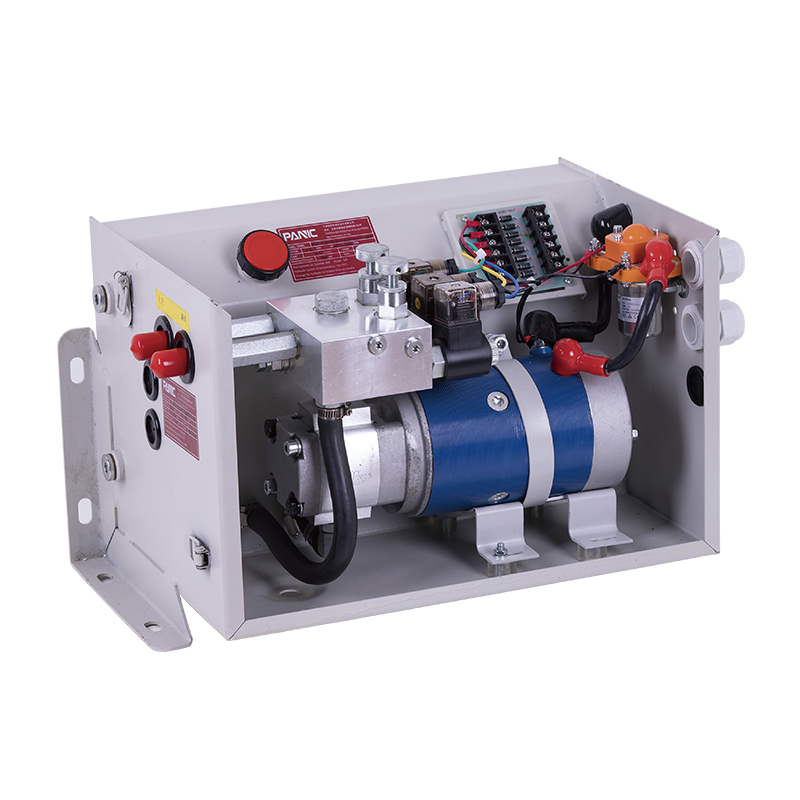
Ten agregat hydrauliczny został specjalnie zaprojektowany do hydraulicznej płyty ogonowej. Agregat hydrauliczny płyty tylnej pojazdu jest jednostką...
Zobacz szczegóły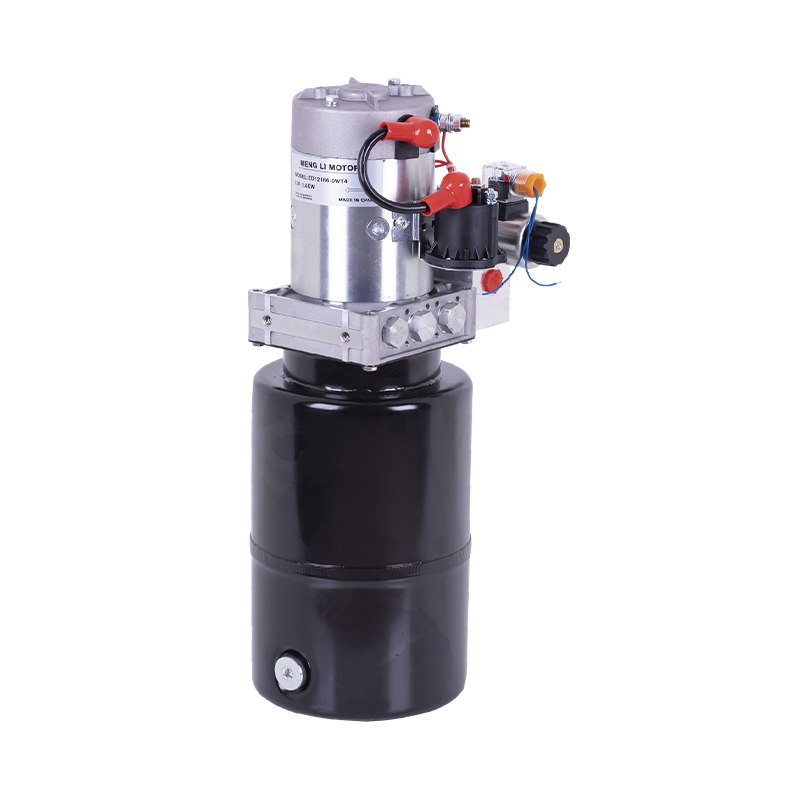
Ten zespół napędowy dwustronnego działania na prąd stały to zintegrowany układ hydrauliczny przeznaczony do różnych urządzeń wymagających wydajnego...
Zobacz szczegóły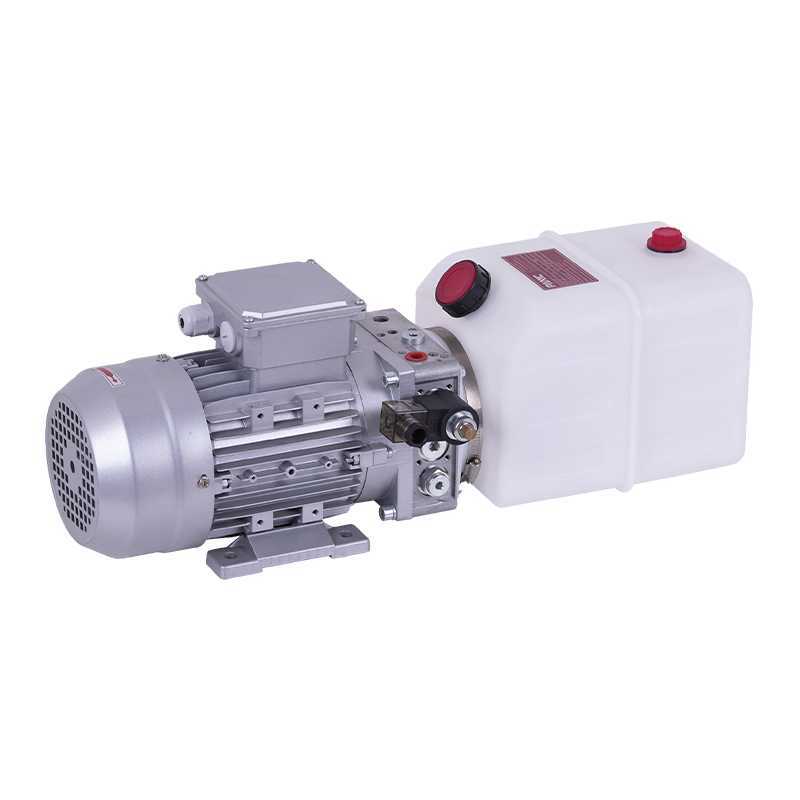
Zaprojektowany do hydraulicznych platform podnoszących, ten zespół napędowy platformy podnoszącej zawiera wysokociśnieniową pompę zębatą, silnik pr...
Zobacz szczegóły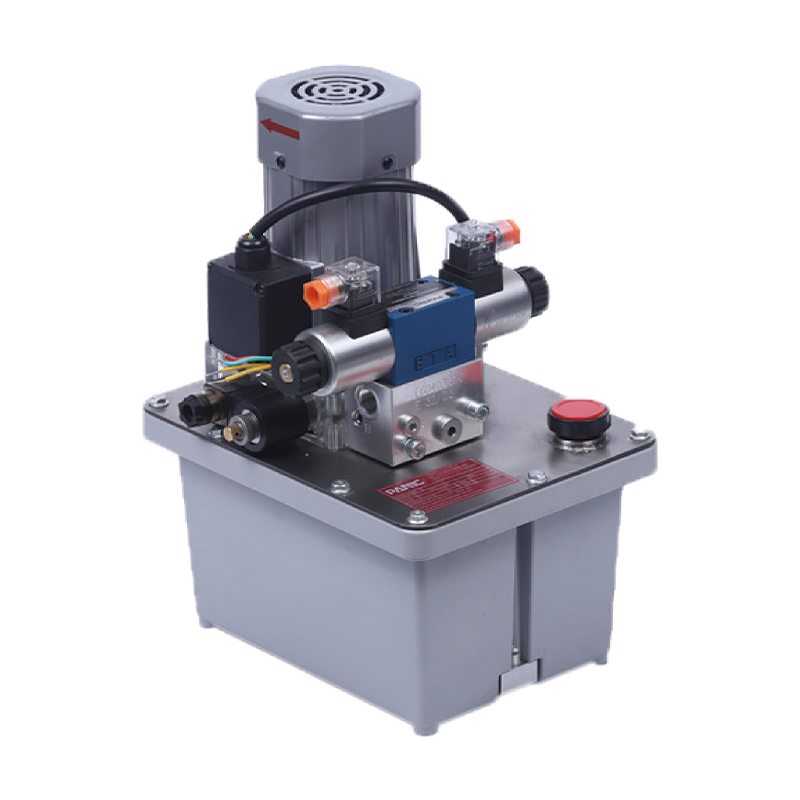
Ten hydrauliczny zespół napędowy został zaprojektowany specjalnie do cylindrów tnących obrabiarek CNC i może zapewnić precyzyjną moc i sterowanie, ...
Zobacz szczegóły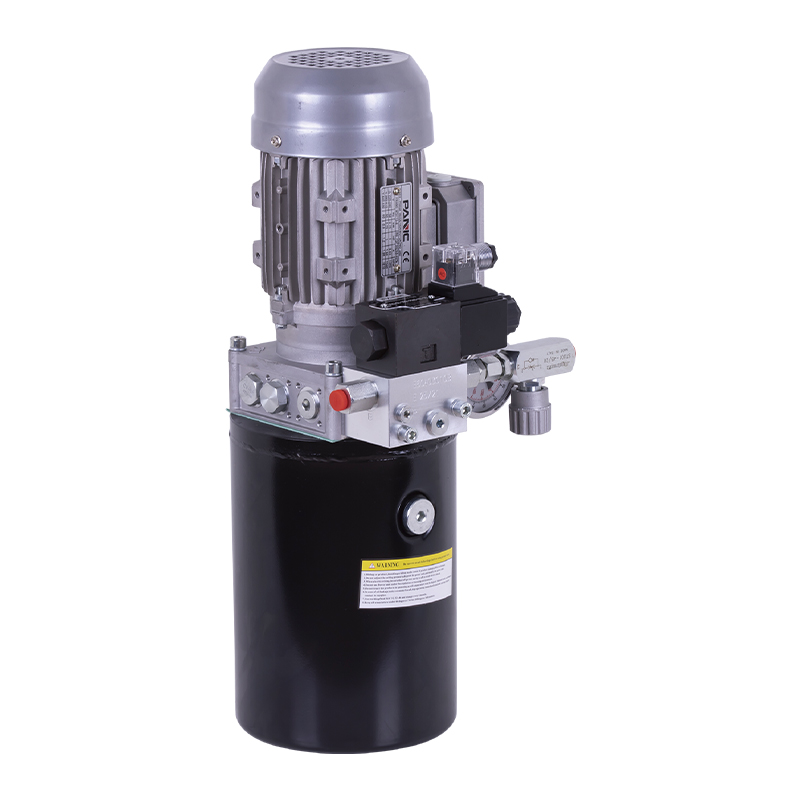
Ten agregat hydrauliczny został specjalnie zaprojektowany do obrotowego podawania maszyny do cięcia rur. Jest zintegrowany z wysokociśnieniową pomp...
Zobacz szczegóły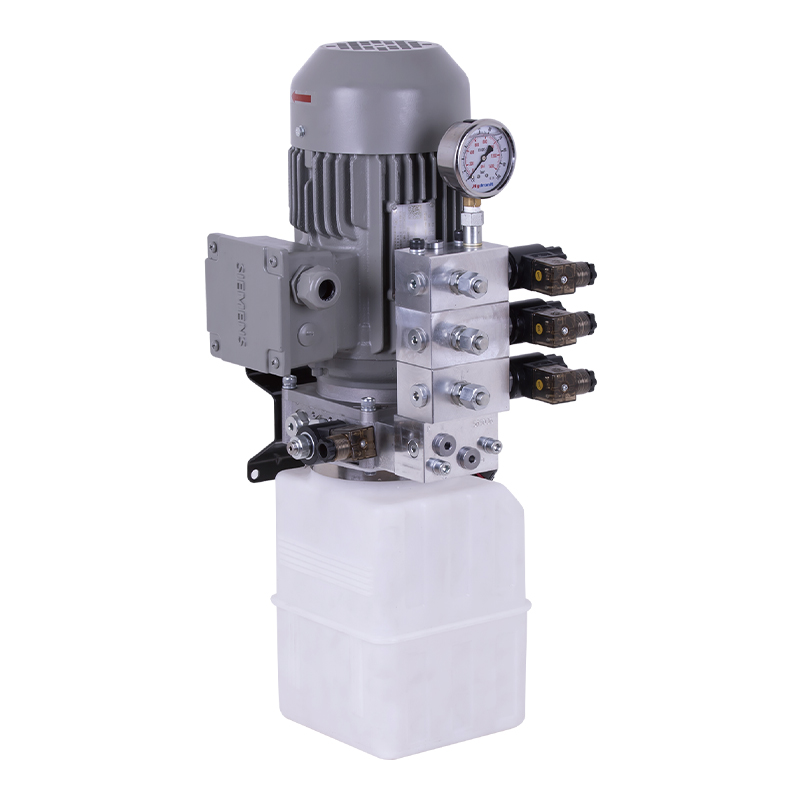
Ten agregat hydrauliczny został specjalnie zaprojektowany do drzwi płuczących magazynu i jest zintegrowany z wysokociśnieniową pompą zębatą, silnik...
Zobacz szczegóły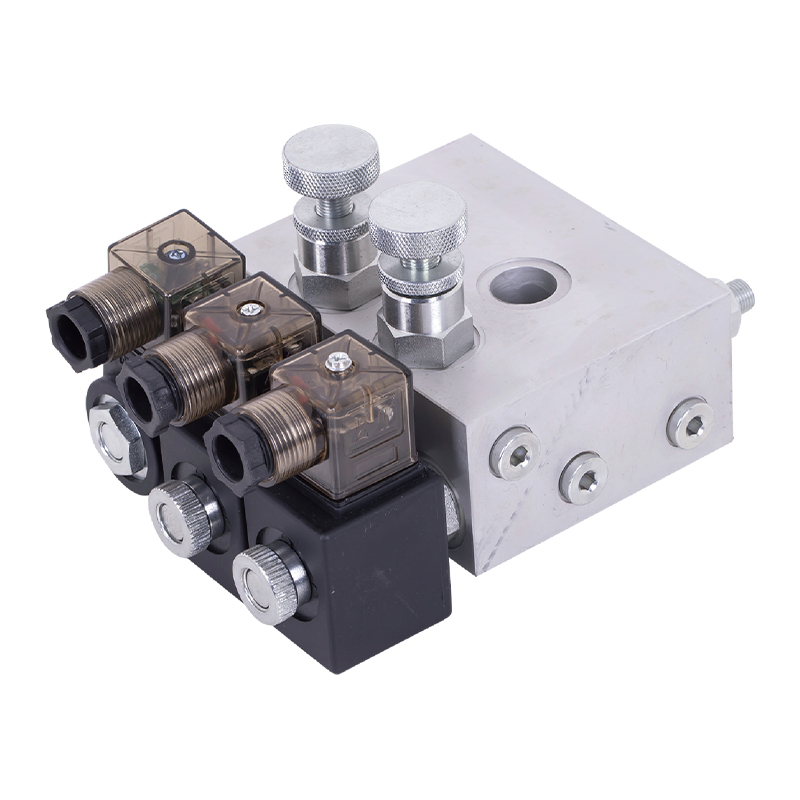
Grupa zaworów hydraulicznych klapy tylnej to główny element sterujący układu hydraulicznego pokrywy tylnej ciężarówki, którego zadaniem jest zapewn...
Zobacz szczegóły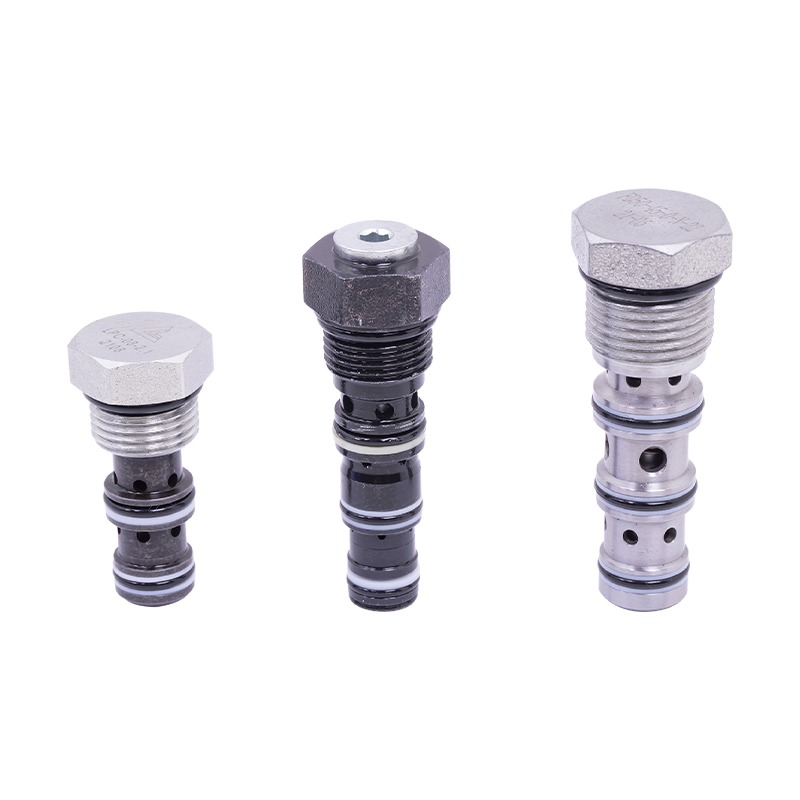
Zawór zwrotny sterowania hydraulicznego naboju steruje włączaniem/wyłączaniem i kierunkiem przepływu oleju hydraulicznego w celu uruchomienia, zatr...
Zobacz szczegóły
Nr 12 Tongji Road, miasto Simen, miasto Yuyao

+86-0574-62130352
+86-18905846028

+86-0574-62130353

Copyright© Ningbo Panic Hydraulic Technology Co., Ltd. Wszelkie prawa zastrzeżone.